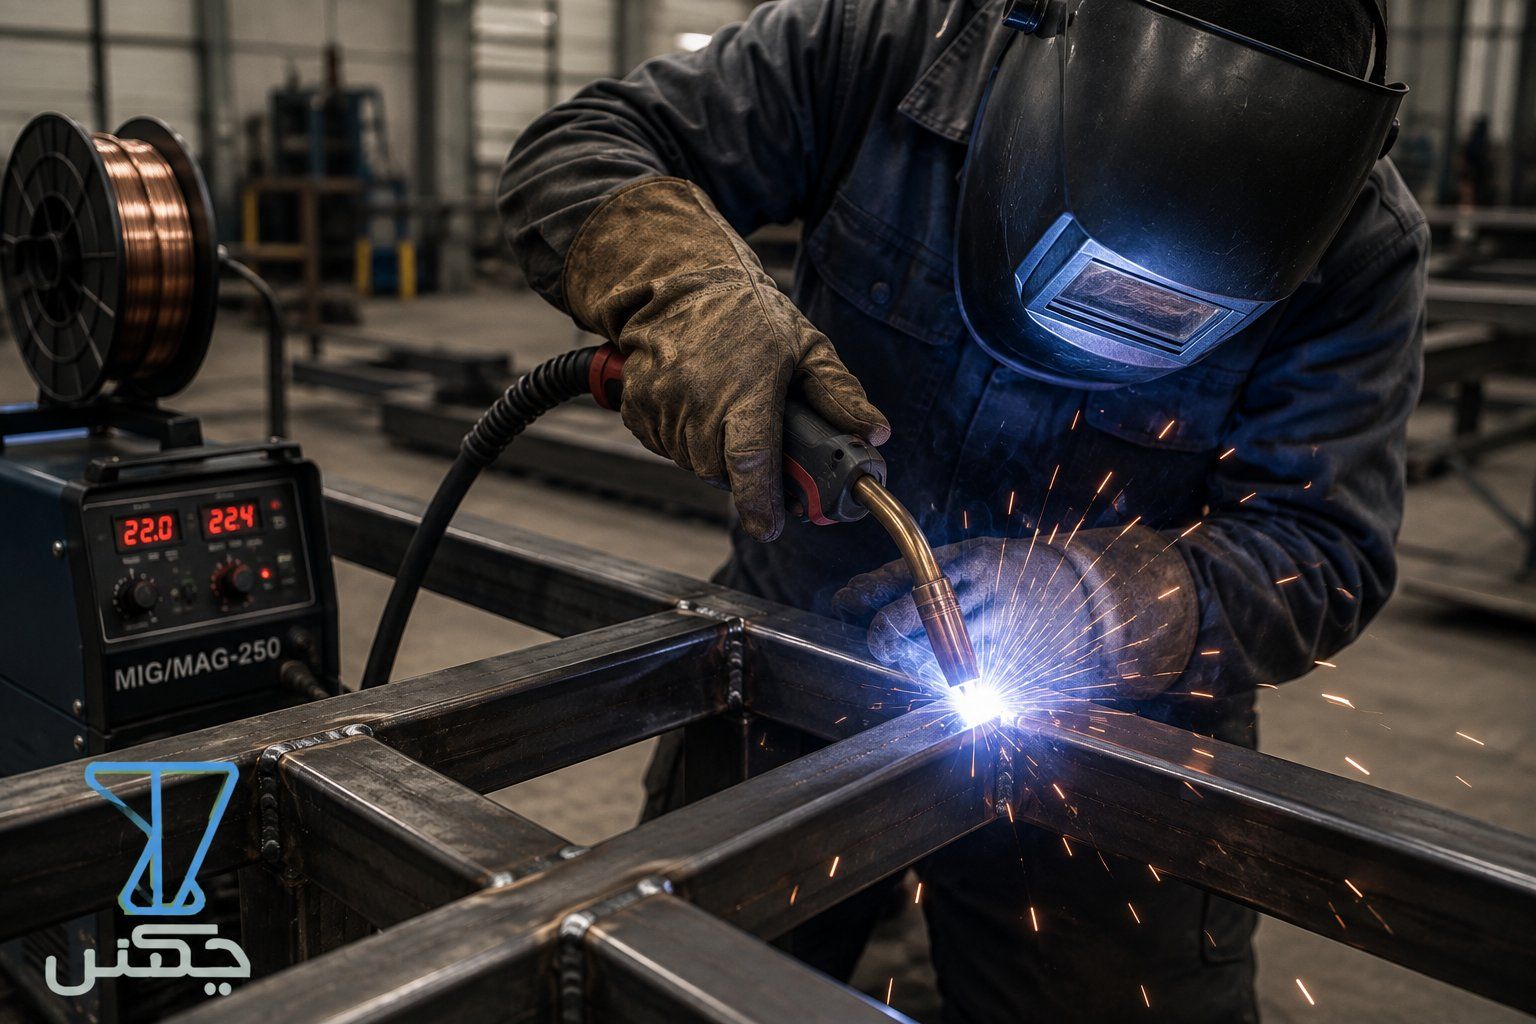
جوشکاری MIG و CO2
«MIG»، «MAG» و «CO2» در بازار گاهی یکی گرفته میشوند، اما یکسان نیستند. گاز و سیم را بر اساس جنس قطعه و کیفیت موردانتظار انتخاب کنید.
جوشکاری MIG و CO2 از روشهای پرکاربرد برای ساخت قطعات، شاسی، سازه و تجهیزات فولادی است. در این روش سیم جوش بهصورت پیوسته وارد ناحیه جوش میشود و گاز محافظ از حوضچه مذاب در برابر هوا محافظت میکند. سرعت مناسب اجرا و امکان استفاده در پروژههای صنعتی مختلف، این روش را برای بسیاری از کارهای ساخت و مونتاژ مناسب کرده است.
مجموعه چکش خدمات جوشکاری MIG و CO2 را برای ساخت و مونتاژ قطعات و تجهیزات فلزی، متناسب با مشخصات هر پروژه ارائه میکند.
خدمات جوشکاری MIG و CO2
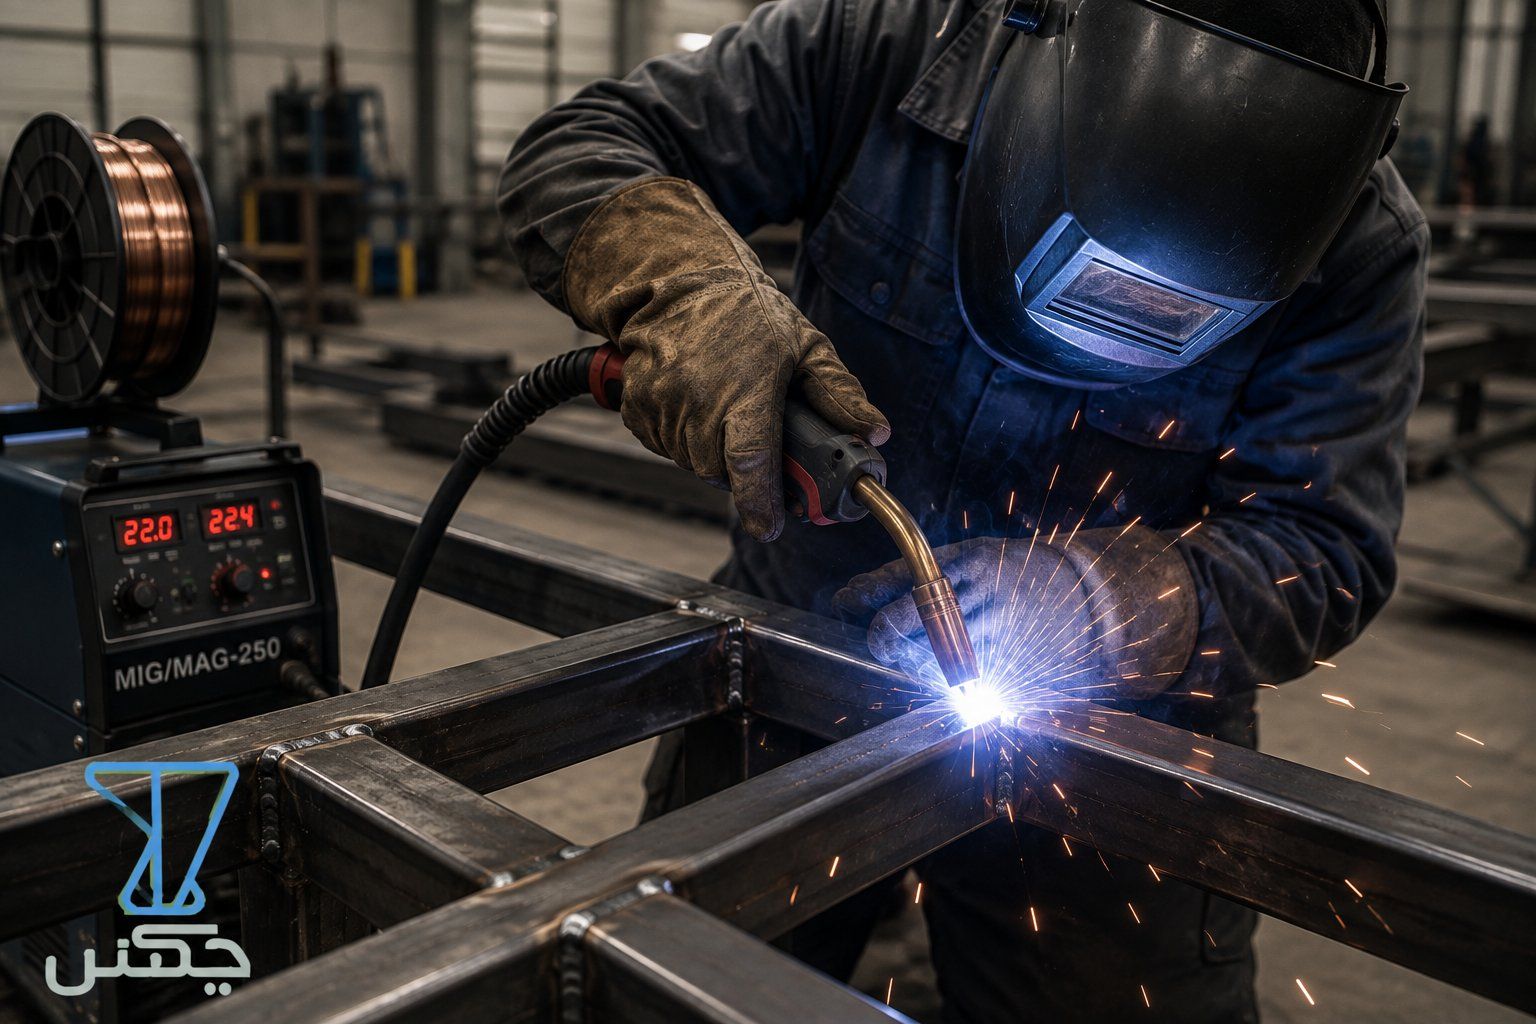
کیفیت اتصال فقط به دستگاه بستگی ندارد. ولتاژ، سرعت تغذیه سیم، شدت جریان، دبی گاز محافظ و آمادهسازی لبهها باید با جنس و ضخامت قطعه هماهنگ شوند. این خدمات برای موارد زیر کاربرد دارد:
- ساخت و مونتاژ قطعات فلزی
- جوشکاری ورقهای فولادی
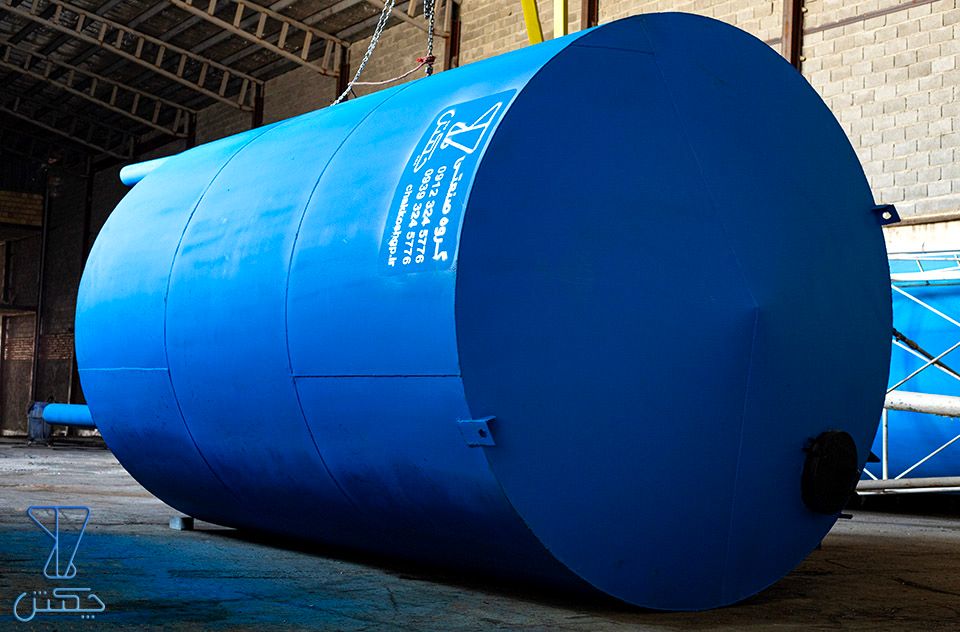
- ساخت شاسی و سازههای فلزی؛ نمونه کاربرد آن در مخزن ماشینی است
- ساخت تجهیزات و ماشینآلات صنعتی
- اتصال پروفیل، قوطی و قطعات فولادی
- ساخت قطعات سفارشی صنعتی
تفاوت جوشکاری MIG و CO2 چیست؟
این دو اصطلاح در بازار گاهی بهجای هم استفاده میشوند، اما از نظر فنی یکسان نیستند. هر دو زیرمجموعه جوشکاری با گاز محافظ و سیم مصرفی پیوستهاند.
- MIG: گاز محافظ خنثی (مثل آرگون) دارد و برای فلزاتی مانند آلومینیوم کاربرد دارد.
- MAG / CO2: گاز فعال (دیاکسید کربن یا ترکیب آرگون و CO2) دارد. در بازار ایران معمولاً همین روش «جوش CO2» نامیده میشود و در جوشکاری فولاد کربنی رایج است.
انتخاب گاز باید با توجه به جنس قطعه، میزان نفوذ، پاشش جرقه و کیفیت ظاهری موردانتظار انجام شود.
مزایای جوشکاری MIG و CO2
تغذیه پیوسته سیم باعث میشود جوشهای طولانی با توقف کمتری اجرا شوند. در صورت تنظیم درست دستگاه، این روش میتواند نفوذ مناسب و سرعت قابلقبولی برای تولید و ساخت قطعات مختلف فراهم کند. به همین دلیل در پروژههایی با حجم جوشکاری بالا، MIG/MAG گزینه مناسبی است.
در مقابل، برای اتصالاتی که ظرافت و کنترل بیشتری میخواهند، جوشکاری آرگون (TIG) مناسبتر است. در کارگاه و محل پروژه و در شرایطی که دسترسی به گاز یا تجهیزات پیچیده محدود است، جوشکاری الکترود SMAW انعطاف بیشتری دارد.
جوشکاری CO2 برای چه فلزاتی مناسب است؟
جوشکاری CO2 کاربرد گستردهای در فولادهای کربنی و قطعات آهنی دارد. این روش برای ساخت بسیاری از سازهها و تجهیزات صنعتی استفاده میشود.
برای استیل، گاز و سیم مخصوص لازم است. در مخازن استیل که بهداشت و کیفیت سطح مهم است، معمولاً جوشکاری آرگون ترجیح داده میشود؛ توضیح آن را در بخش مخزن استیل ببینید.
کنترل کیفیت پس از جوشکاری
ظاهر یک جوش بهتنهایی برای قضاوت درباره آن کافی نیست. بسته به الزامات پروژه، علاوه بر بازرسی چشمی میتوان از تست PT برای ناپیوستگیهای سطحی و تست UT برای بررسی داخلی استفاده کرد. در مخازنی که نشتی یا فشار اهمیت دارد، تست هیدرواستاتیک نیز مطرح میشود.
قیمت جوشکاری MIG و CO2
قیمت به جنس و ضخامت قطعه، طول و حجم جوش، نوع اتصال، میزان آمادهسازی، پیچیدگی ساخت و شرایط اجرای پروژه بستگی دارد. برای هزینه دقیقتر، ابتدا نقشه، تصویر یا مشخصات قطعه بررسی میشود. اگر قطعات از ورقهای برشخورده یا نوردشده میآیند، برش لیزری و نورد را هم همراه بررسی کنید.
جوشکاری سازه و بدنه مخازن هوایی، کویلدار و سیلو
سازه فلزی مخزن هوایی و پایه و بدنه سیلو نمونههایی از کاربرد جوشکاری MIG/CO2 هستند. بدنه فولادی مخزن کویلدار نیز با این روش جوش میخورد. جنس، ضخامت و نوع اتصال هر پروژه روش و تنظیمات را مشخص میکنند.
سفارش خدمات جوشکاری MIG و CO2
برای سفارش، مشخصات فنی، نقشه یا تصاویر قطعه را از فرم تماس یا با شماره ۰۹۱۲۳۲۴۵۷۷۶ به چکش بدهید تا شرایط پروژه بررسی و روش مناسب تعیین شود. مشاوره اولیه رایگان است.