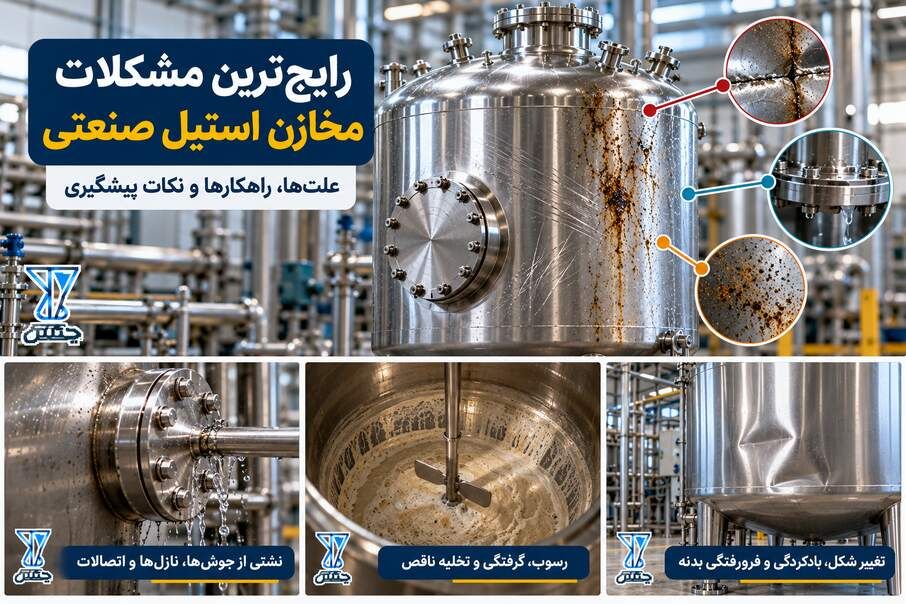
مخزن استیل صنعتی اگر متناسب با سیال، فشار، دما و شرایط نصب طراحی شود، میتواند سالها عملکرد قابل اتکایی داشته باشد؛ اما «استیل» به معنای مصونیت از خرابی نیست. نشتی از جوش، خوردگی موضعی، تغییر شکل بدنه، رسوب، خرابی آببند و اختلال در تخلیه از مشکلاتی هستند که ممکن است کیفیت محصول و تداوم تولید را تحت تأثیر قرار دهند.
در این راهنما بهجای تکرار دستورالعمل عمومی شستشو، از زاویه عیبیابی به موضوع نگاه میکنیم: هر مشکل چه نشانهای دارد، چرا رخ میدهد، چه اقدامی باید انجام شود و چه زمانی باید بهرهبرداری متوقف و مخزن توسط فرد صلاحیتدار بررسی شود. برای پیشگیری روزمره نگهداری و شستشوی مخزن استیل را بخوانید.
خوردگی و لکههای زنگ روی مخزن استیل
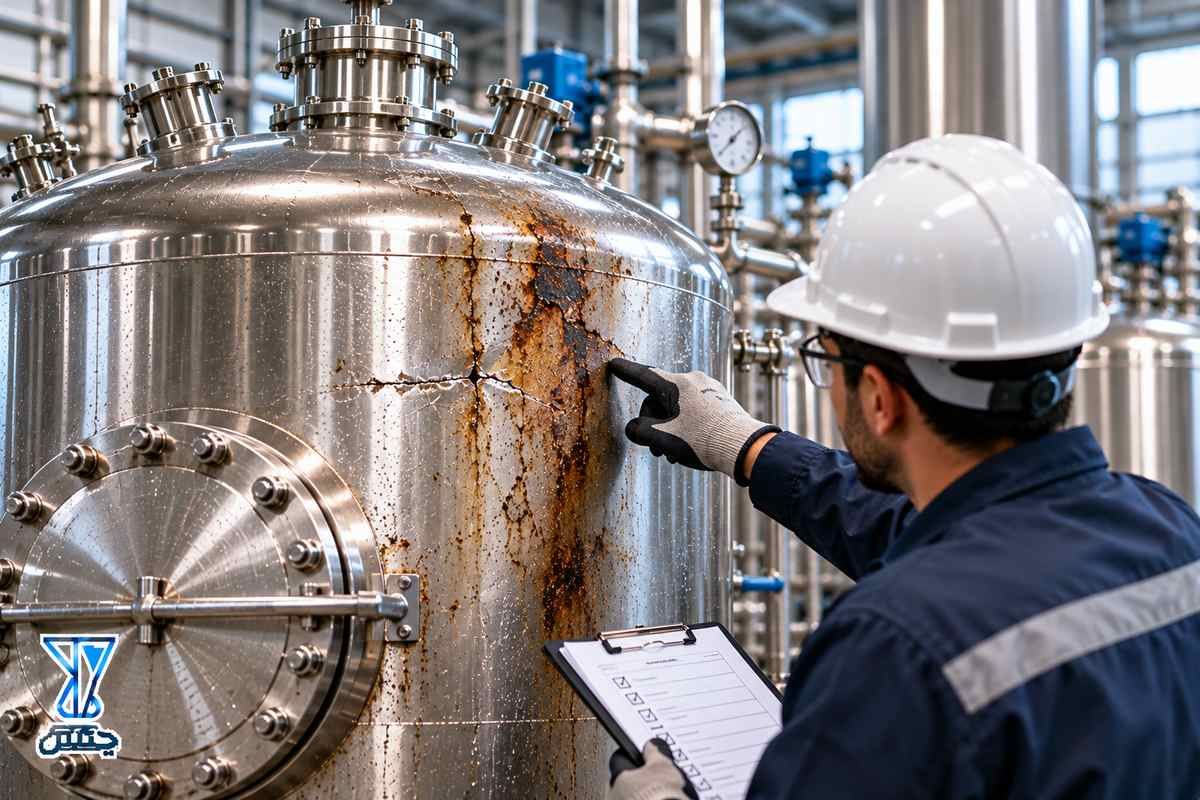
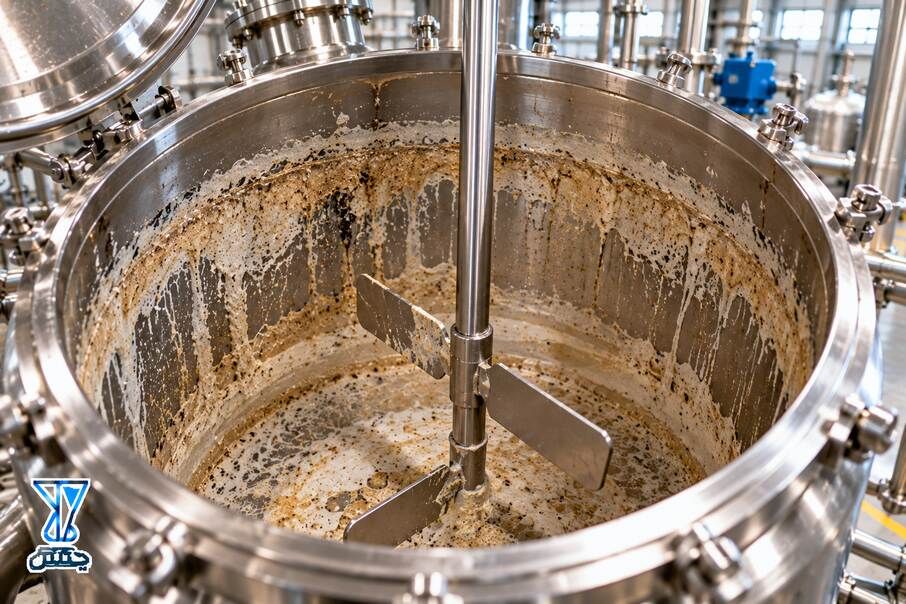
نشانهها: لکههای قهوهای، حفرههای ریز، تغییر رنگ اطراف جوش یا نقاطی که رطوبت و رسوب در آنها میماند. لکه سطحی لزوماً به معنی سوراخشدن بدنه نیست، اما باید علت آن مشخص شود.
علتهای محتمل: تماس با ذرات آهن ناشی از ابزار فولاد کربنی، حضور کلراید و مواد شیمیایی ناسازگار، دمای بالا، آب راکد در شکافها یا انتخاب نامناسب گرید استیل. حتی ۳۱۶ هم در همه محیطها مصون از خوردگی نیست؛ ببینید مخزن استیل ۳۰۴ یا ۳۱۶.
اقدام درست: سیال و شرایط بهرهبرداری، محل لکه و سوابق شستشو بررسی شوند؛ سپس تمیزکاری یا ترمیم سطح با روش سازگار و نظر متخصص انجام شود. در صورت وجود حفره، کاهش ضخامت یا نشتی، ارزیابی فنی پیش از ادامه سرویس ضروری است.
خوردگی حفرهای و خوردگی شیاری چه تفاوتی دارند؟
خوردگی حفرهای به شکل نقاط عمیق و موضعی دیده میشود؛ خوردگی شیاری معمولاً در فضاهای کمجریان، زیر گسکت یا درز اتصالات رخ میدهد. تشخیص قطعی ممکن است به بازرسی نزدیک و آزمون تکمیلی نیاز داشته باشد.
نشتی از جوشها، نازلها و اتصالات
نشانهها: رطوبت مداوم در یک خط جوش، چکه اطراف فلنج، افت سطح غیرعادی یا آثار محصول خشکشده روی بدنه. ابتدا محل واقعی خروج سیال را پیدا کنید؛ مایع ممکن است از نقطهای بالاتر جاری شده باشد.
علتهای محتمل: نقص ساخت یا تعمیر، بار اضافی لولهکشی روی نازل، لرزش همزن، تغییرات دما، گسکت فرسوده یا شلشدن اتصال. هر نشتی الزاماً به معنی خرابی جوش نیست.
اقدام درست: مخزن مطابق دستورالعمل ایمن از سرویس خارج و فشار آن تخلیه شود؛ سپس محل نشتی و علت ریشهای بررسی شود. تعمیر جوش و تست پس از آن باید مطابق کد ساخت و دستورالعمل مصوب انجام شود. جوشکاری روی مخزن در حال سرویس اقدام ایمن نیست. الزامات تست را در استانداردهای ساخت مخزن استیل ببینید.
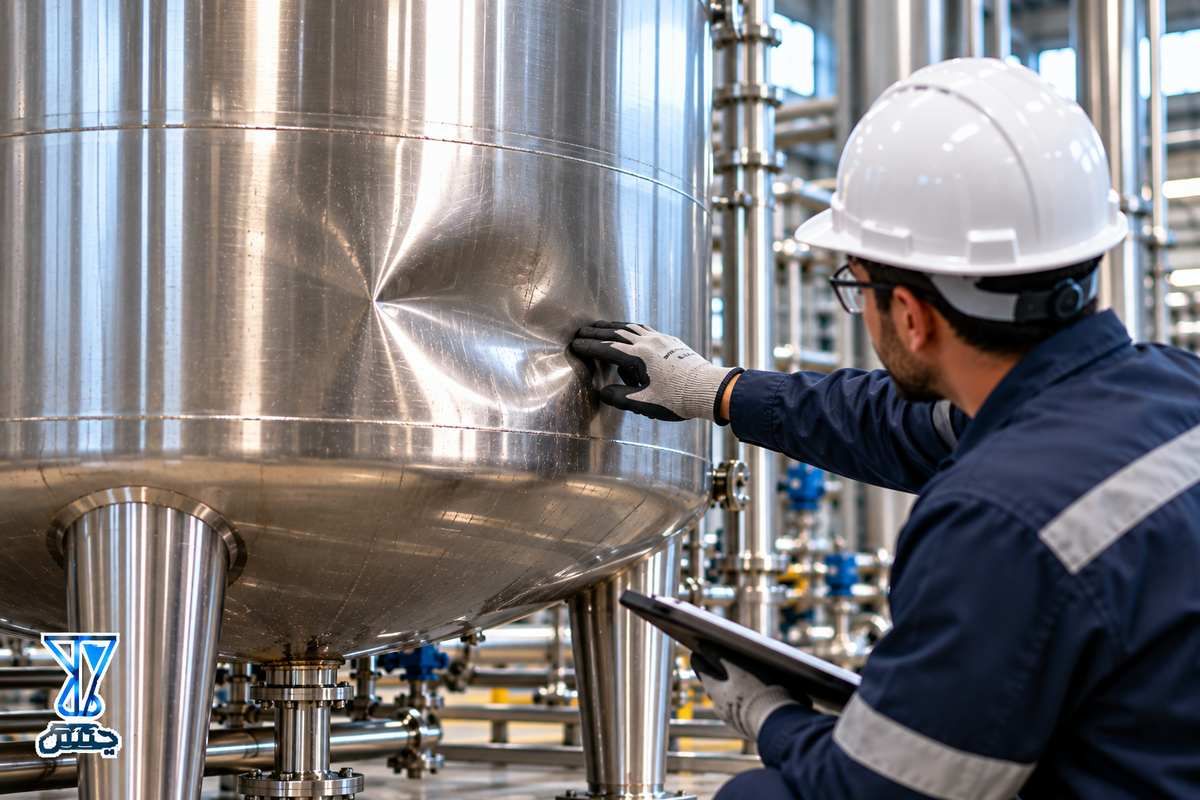
تغییر شکل، بادکردگی یا فرورفتگی بدنه
نشانهها: کمانش پوسته، فرورفتگی ناگهانی، تغییر شکل کف یا جابهجایی غیرعادی پایهها. این موارد صرفاً ایراد ظاهری نیستند.
علتهای محتمل: فشار یا خلأ خارج از محدوده طراحی، بستهشدن مسیر ونت هنگام تخلیه، بارگذاری بیش از حد، ضعف فونداسیون یا ضربه در حمل و نصب.
مثال اجرایی: اگر مخزنی هنگام تخلیه با پمپ هوای جایگزین کافی دریافت نکند، فشار داخلی آن از فشار محیط کمتر میشود و بدنه ممکن است دچار کمانش شود، حتی اگر برای نگهداری مایع در فشار اتمسفریک طراحی شده باشد. برای مخازن با فشار و خلأ مؤثر، مخزن تحت فشار را ببینید.
اقدام درست: ادامه بهرهبرداری متوقف شود و ونت، مسیرهای ورودی و خروجی، فشار طراحی، وضعیت پایهها و یکپارچگی بدنه توسط فرد صلاحیتدار بررسی شوند. صافکردن ظاهری ورق بدون ارزیابی سازهای کافی نیست.
رسوب، گرفتگی و تخلیه ناقص
نشانهها: کندشدن خروج سیال، باقیماندن محصول در کف، افزایش زمان شستشو یا عملکرد نامنظم شیر خروجی.
علتهای محتمل: رسوب ناشی از ماهیت سیال، طراحی نامناسب کف و نازل، نقاط مرده، قطر نامناسب مسیر خروج یا شیب ناکافی.
اقدام درست: علاوه بر روش پاکسازی سازگار، موقعیت خروجی، قطر اتصالات و امکان تخلیه کامل بررسی شود. تکرار رسوب در یک نقطه ثابت میتواند نشانه مسئله طراحی باشد، نه صرفاً کمبودن دفعات شستشو.
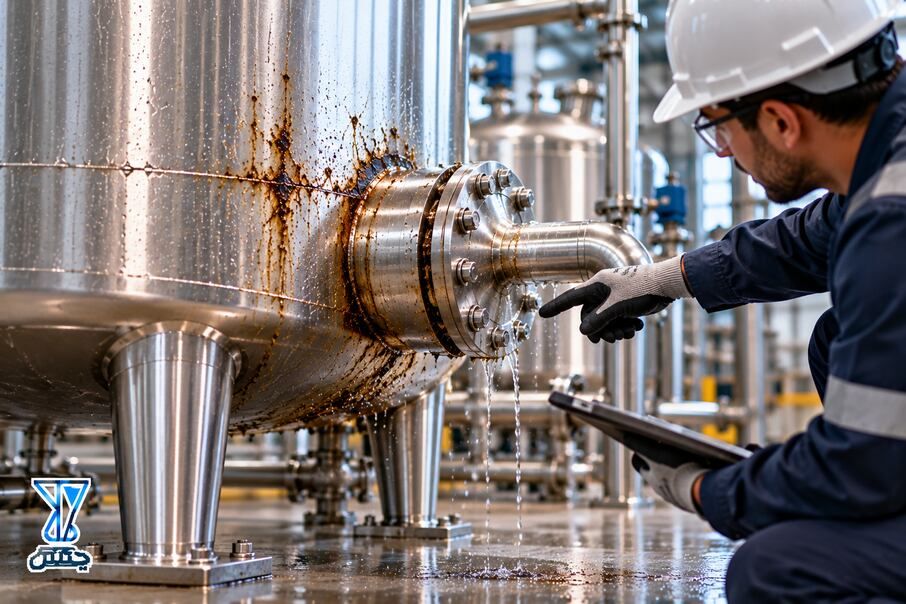
خرابی گسکت، شیرآلات و تجهیزات جانبی
نشانهها: نشت از فلنج یا منهول، سخت باز و بسته شدن شیر، خطای سطحسنج، صدای غیرعادی همزن یا افت کارایی کویل و ژاکت.
علتهای محتمل: ناسازگاری جنس آببند با سیال و شوینده، فرسودگی حرارتی، نصب نامناسب، لرزش، رسوب یا نبود سرویس دورهای.
اقدام درست: جنس و مشخصات قطعه تعویضی با شرایط واقعی سرویس تطبیق داده شود. تعویض مکرر یک گسکت بدون بررسی همراستایی فلنج یا فشار کاری ممکن است مشکل را تکرار کند.
آلودگی محصول و دشواری شستشوی مخزن
نشانهها: تغییر بو یا رنگ محصول، باقیماندن مواد بچ قبلی، نتایج نامطلوب آزمونهای بهداشتی یا زمان طولانی برای تمیزکاری.
علتهای محتمل: سطح داخلی آسیبدیده، جوش پرداختنشده، نقاط مرده، پوشش ناکافی سامانه شستشو یا تخلیه ناقص.
اقدام درست: مسیر تماس محصول، کیفیت سطح، اتصالات و قابلیت شستشو بازبینی شوند. در صنایع غذایی و دارویی، روش نظافت و معیار پذیرش باید متناسب با فرآیند تعریف و در صورت لزوم اعتبارسنجی شود. برای تانکرهای غذایی تانکر استیل مناسب حمل مواد غذایی را ببینید.
ترک یا آسیب ناشی از ارتعاش و بارگذاری تکراری
نشانهها: ترک در نزدیکی نازل، پایه، محل اتصال همزن یا جوشهای در معرض ارتعاش؛ گاهی ترک در ابتدا با چشم دیده نمیشود.
علتهای محتمل: بارهای تکراری، ساپورت ناکافی لوله، عدم هممحوری تجهیزات، لرزش موتور یا تمرکز تنش در جزئیات اتصال.
اقدام درست: علاوه بر بررسی ترک با روش بازرسی مناسب، منبع ارتعاش و بار اضافی باید اصلاح شود. تعمیر موضعی بدون رفع علت میتواند به تکرار خرابی منجر شود.
جدول سریع عیبیابی مخزن استیل
| علامت | علت محتمل | اقدام |
|---|---|---|
| لکه قهوهای | آلودگی آهنی یا خوردگی | بررسی محیط، سیال و سطح؛ تشخیص پیش از پاکسازی |
| چکه اطراف فلنج | گسکت، اتصال یا بار لولهکشی | ایمنسازی و بررسی مجموعه اتصال |
| فرورفتگی پوسته | خلأ، فشار یا بارگذاری غیرمجاز | توقف سرویس و ارزیابی فنی |
| رسوب در کف | تخلیه ناقص یا ویژگی سیال | بازبینی طراحی کف و خروجی |
| نشتی تکراری جوش | تنش، ارتعاش یا ایراد ساخت یا تعمیر | بررسی علت ریشهای و روش تعمیر |
| افت کیفیت محصول | نظافت ناقص یا نقاط مرده | بازبینی سطح، اتصالات و فرآیند شستشو |
مثال کاربردی: چرا تعویض گسکت همیشه نشتی را حل نمیکند؟
فرض کنید در یک مخزن فرآیندی، اطراف منهول پس از هر چند هفته دوباره نشتی دیده میشود. تعویض گسکت ممکن است موقتاً نشتی را قطع کند، اما اگر سطح فلنج تاب داشته باشد، پیچها درست بسته نشده باشند یا جنس گسکت با دمای فرآیند سازگار نباشد، مشکل برمیگردد.
این یک سناریوی آموزشی است، نه ادعای اجرای پروژه مشخص توسط چکش. نتیجه عملی این است که در عیبیابی باید مجموعه اتصال و شرایط سرویس بررسی شود، نه فقط قطعهای که آثار نشتی روی آن دیده میشود.
چه زمانی استفاده از مخزن باید فوراً متوقف شود؟
نشتی قابل توجه یا نشتی از ناحیه تحت فشار، تغییر شکل ناگهانی بدنه، مشاهده ترک، خرابی تکیهگاه، افزایش فشار یا دمای خارج از محدوده مجاز و هر وضعیتی که احتمال تماس خطرناک افراد با سیال را ایجاد کند، نیاز به اقدام فوری مطابق رویه ایمنی سایت دارد.
ورود به داخل مخزن برای بررسی هم ممکن است ورود به فضای بسته محسوب شود و بدون ارزیابی خطر، ایمنسازی و مجوزهای لازم نباید انجام شود.
چگونه احتمال خرابی مخازن استیل را از مرحله سفارش کاهش دهیم؟
پیش از ساخت، نوع و ترکیب سیال، دمای کاری و طراحی، فشار و خلأ احتمالی، ظرفیت، محیط نصب، گرید استیل، اتصالات، همزن، نحوه تخلیه و الزامات بازرسی را مشخص کنید. برای پروژههای حساس، مدارک متریال، نقشههای تأییدشده، روشهای جوشکاری، گزارش آزمونهای موردنیاز و دستورالعمل بهرهبرداری را در محدوده سفارش تعریف کنید. کیفیت ساخت و قابلیت نگهداری باید همزمان دیده شوند.
تشخیص و رفع نشتی و ترک
نشتی و ترک اغلب از درز جوش شروع میشود. محل ترک سطحی را تست PT نشان میدهد و عیب داخلی را تست UT. بعد از تعمیر با جوشکاری آرگون یا جوشکاری الکترود، نشتی را با تست هیدرواستاتیک دوباره کنترل کنید.
جمعبندی
رایجترین مشکلات مخازن استیل صنعتی را میتوان در چند گروه دید: خوردگی، نشتی، تغییر شکل، گرفتگی، خرابی تجهیزات جانبی و مشکلات بهداشتی یا ارتعاشی. تشخیص درست با مشاهده نشانه شروع میشود، اما به بررسی شرایط واقعی سیال، طراحی، ساخت و بهرهبرداری نیاز دارد.
برای کاهش توقف تولید، هدف نباید فقط برطرف کردن علامت ظاهری باشد؛ علت ریشهای باید مشخص و اصلاح شود. در انتخاب یا سفارش مخزن هم مشخصات فنی کامل، دسترسی برای بازرسی و قابلیت شستشو را از ابتدا در نظر بگیرید. برای مشاوره رایگان از فرم تماس استفاده کنید.