پرش به محتوای اصلی
چکش

تست RT

رادیوگرافی صنعتی برای بررسی ناپیوستگی‌های داخلی جوش

تست ها

تست RT جوش

رادیوگرافی با پرتوهای یون‌ساز انجام می‌شود و فقط باید توسط افراد دارای مجوز و با رعایت کامل الزامات حفاظت پرتویی اجرا شود.

تست RT یا آزمون رادیوگرافی صنعتی (Radiographic Testing) یکی از روش‌های بازرسی غیرمخرب (NDT) است که برای بررسی ناپیوستگی‌های داخلی قطعات و اتصالات جوشکاری‌شده به کار می‌رود. در این روش از پرتو X یا گاما برای ایجاد تصویر رادیوگرافی از ناحیه موردبازرسی استفاده می‌شود.

این روش در بازرسی جوش مخازن، خطوط لوله و تجهیزات صنعتی کاربرد دارد. چکش خدمات تست RT را متناسب با مشخصات فنی، الزامات بازرسی و استانداردهای هر پروژه ارائه می‌کند.

تست RT چیست؟

در رادیوگرافی، پرتو از قطعه عبور داده می‌شود و تصویر حاصل با فیلم یا سامانه‌های تصویربرداری ثبت می‌شود. تفاوت ضخامت، چگالی و ناپیوستگی‌های موجود در مسیر پرتو باعث تفاوت در تصویر می‌شود. در این آزمون معمولاً شاخص کیفیت تصویر (IQI) هم برای ارزیابی حساسیت تصویر استفاده می‌شود. سپس فردی با صلاحیت، تصویر را بر اساس معیار پذیرش پروژه ارزیابی می‌کند. تفسیر صحیح تصویر بخش مهمی از کار است.

کاربرد تست RT در بازرسی جوش

RT برای بررسی اتصالات جوشکاری‌شده کاربرد دارد. بسته به نوع و جهت ناپیوستگی، ضخامت و هندسه قطعه و تکنیک آزمون، می‌تواند برخی ناپیوستگی‌های داخلی جوش را نشان دهد. نمونه کاربردها:

  • بازرسی جوش مخازن
  • بازرسی خطوط لوله
  • کنترل اتصالات جوشکاری‌شده
  • بازرسی تجهیزات صنعتی
  • کنترل کیفیت ساخت قطعات

تست RT مخازن صنعتی
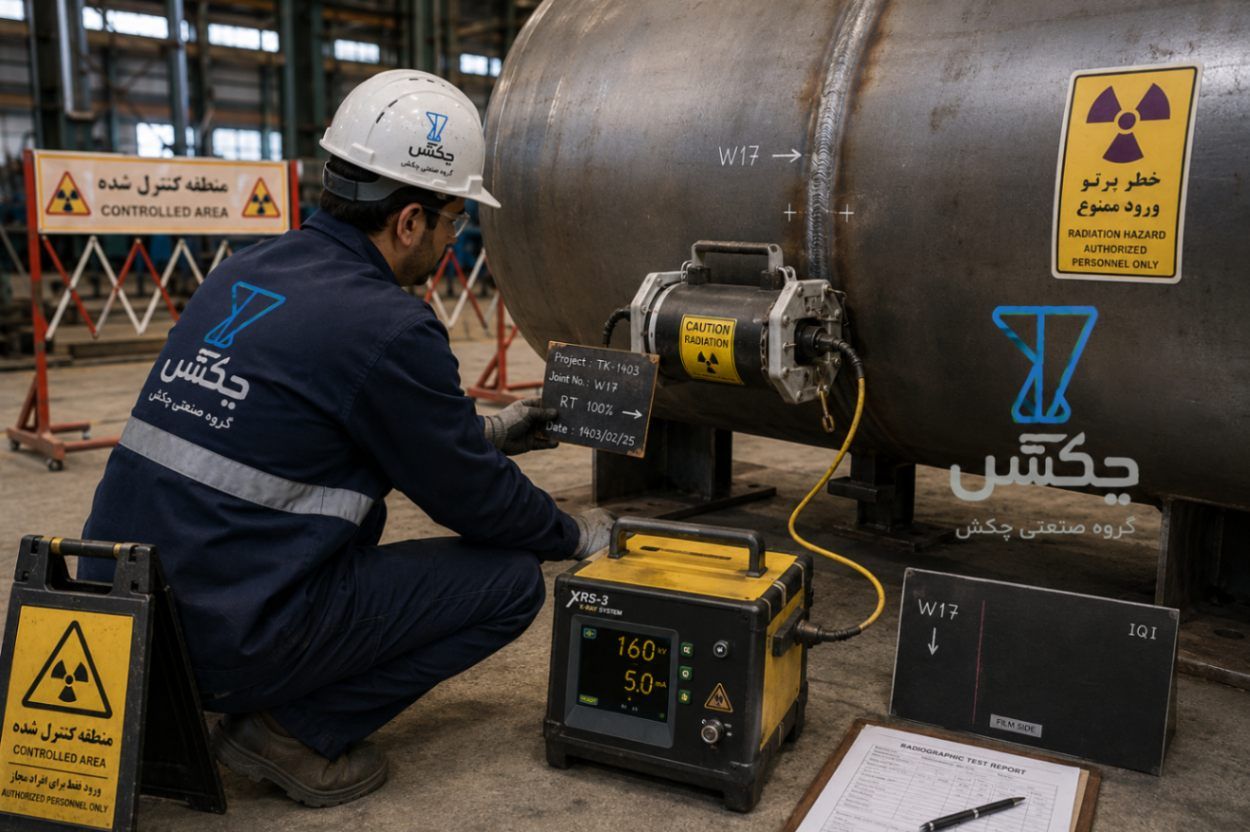
تست RT مخازن صنعتی

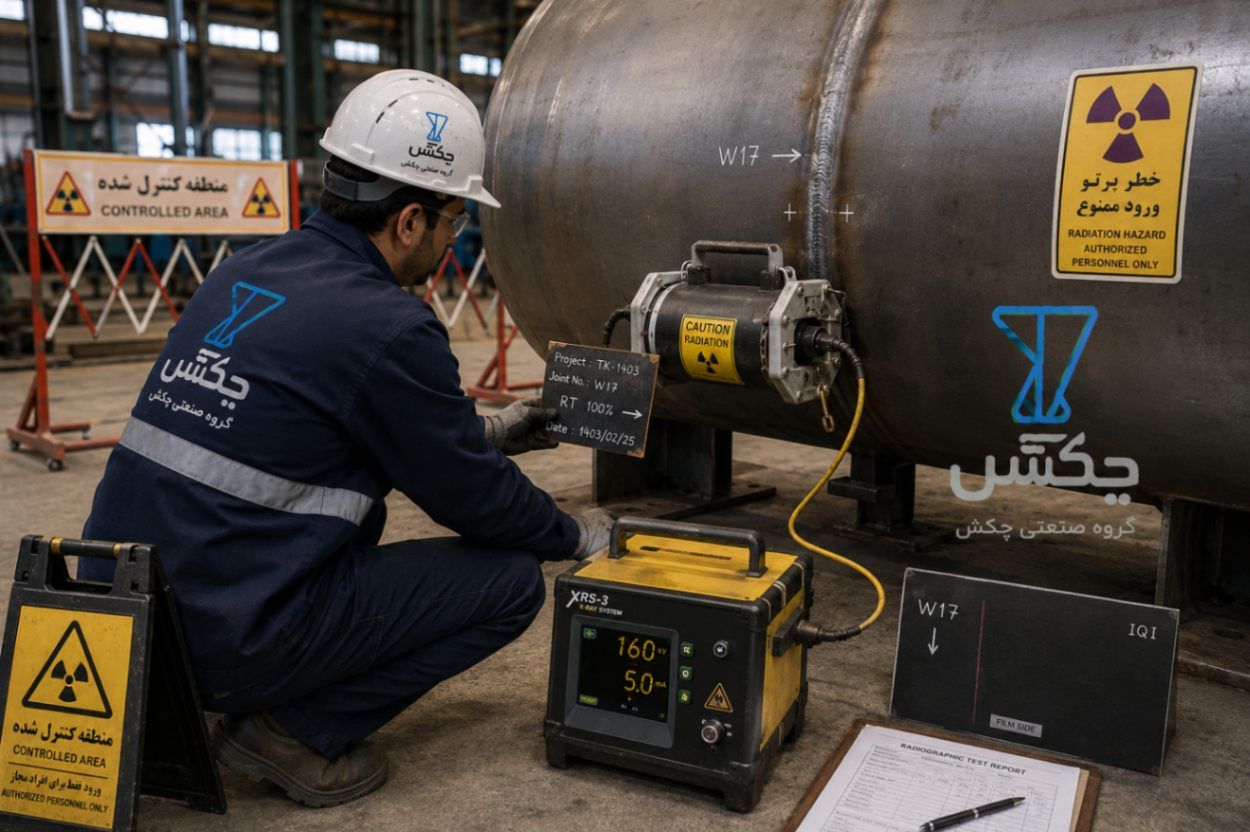
در ساخت برخی مخازن، بر اساس استاندارد ساخت یا برنامه کنترل کیفیت، رادیوگرافی بخشی از جوش‌ها الزامی است؛ مثلاً در مخازن تحت فشار. میزان پوشش رادیوگرافی، محل آزمون و معیار پذیرش باید طبق الزامات همان پروژه مشخص شود و روش ثابتی برای همه مخازن وجود ندارد. درباره الزامات عمومی ساخت، مقاله استانداردهای ساخت مخزن را ببینید.

تفاوت تست RT و UT

هر دو برای بازرسی غیرمخرب کاربرد دارند، اما اساس کارشان متفاوت است. UT از امواج فراصوت استفاده می‌کند و RT بر تابش و ثبت تصویر رادیوگرافی تکیه دارد. توانایی شناسایی ناپیوستگی به نوع، جهت و موقعیت آن و مشخصات قطعه بستگی دارد؛ برای مثال ترک‌های با جهت نامناسب نسبت به پرتو ممکن است در RT کم‌رنگ دیده شوند. انتخاب RT یا UT باید بر اساس نوع اتصال، ضخامت، جنس، استاندارد پروژه و هدف بازرسی باشد. برای ناپیوستگی‌های سطحی هم تست PT مناسب است.

ایمنی در تست رادیوگرافی

ایمنی مهم‌ترین موضوع در رادیوگرافی صنعتی است. استفاده از منابع پرتو یون‌ساز نیازمند رعایت الزامات قانونی، کنترل محدوده، تجهیزات مناسب و حضور افراد دارای مجوز و صلاحیت است. آزمون باید در شرایط کنترل‌شده و مطابق الزامات حفاظت پرتویی انجام شود و افراد غیرمرتبط هنگام پرتودهی نباید وارد محدوده کنترل‌شده شوند.

قیمت تست RT جوش

هزینه به تعداد و طول جوش‌ها، ضخامت و جنس قطعه، تعداد شات‌ها، محل پروژه، تکنیک آزمون و الزامات گزارش و مستندسازی بستگی دارد. برای برآورد، نقشه، مشخصات فنی، تصاویر و حجم بازرسی را برای چکش بفرستید.

سفارش خدمات تست RT

مشخصات پروژه و اتصالات موردنظر را از فرم تماس یا با شماره ۰۹۱۲۳۲۴۵۷۷۶ ارسال کنید تا الزامات بازرسی و روش مناسب آزمون تعیین شود.
ویژگی‌های خدمات تست RT چکش

  • ۱

    تصویر داخلی اتصال

    ثبت تصویر رادیوگرافی از ناحیه جوش برای بررسی ناپیوستگی‌های داخلی.

  • ۲

    متناسب با الزامات پروژه

    میزان پوشش و معیار پذیرش طبق استاندارد و مشخصات فنی تعیین می‌شود.

  • ۳

    ایمنی پرتویی

    اجرا در محدوده کنترل‌شده و توسط افراد دارای صلاحیت.

سوالات متداول

RT مخفف Radiographic Testing و یکی از روش‌های بازرسی غیرمخرب است.

این روش برای بررسی داخلی قطعات و اتصالات و شناسایی برخی ناپیوستگی‌ها بدون تخریب قطعه کاربرد دارد.

PT برای ناپیوستگی‌های باز به سطح کاربرد دارد، در حالی که RT برای بررسی وضعیت داخلی قطعه با استفاده از پرتو و تصویر رادیوگرافی استفاده می‌شود.

پرتوهای یون‌ساز می‌توانند خطرناک باشند؛ به همین دلیل اجرای رادیوگرافی صنعتی باید فقط توسط افراد دارای صلاحیت، با تجهیزات مناسب و رعایت کامل الزامات حفاظت پرتویی انجام شود.

برخی ناپیوستگی‌های داخلی جوش مثل تخلخل یا عدم نفوذ، بسته به تکنیک، ضخامت و جهت ناپیوستگی. قابلیت دقیق به شرایط هر آزمون بستگی دارد.

باید از محدوده کنترل‌شده دور بماند و دستورات مسئول ایمنی را رعایت کند. ورود به محدوده در زمان پرتودهی مجاز نیست.

محصولات صنعتی چکش

مخزن تحت فشار عمودیمخزن تحت فشار - تانکر تحت فشار

مخزن تحت فشار عمودی

طراحی و ساخت مخزن تحت فشار عمودی فولادی و استیل با ظرفیت و فشار سفارشی؛ مشاوره فنی، سفارش ساخت و استعلام قیمت از گروه صنعتی چکش.

مشاهده محصول
مخزن تحت فشار افقیمخزن تحت فشار - تانکر تحت فشار

مخزن تحت فشار افقی

طراحی و ساخت مخزن تحت فشار افقی فولادی و استیل با ظرفیت و فشار سفارشی؛ مشاوره فنی، سفارش ساخت و استعلام قیمت از گروه صنعتی چکش.

مشاهده محصول
مخزن زمینی عمودیمخزن زمینی – تانکر زمینی

مخزن زمینی عمودی

طراحی و ساخت مخزن زمینی عمودی با ورق سیاه، گالوانیزه و استیل در ظرفیت‌های مختلف؛ مشاوره فنی، سفارش ساخت و استعلام قیمت تانکر عمودی از گروه چکش.

مشاهده محصول
مخزن زمینی افقیمخزن زمینی – تانکر زمینی

مخزن زمینی افقی

طراحی و ساخت مخزن زمینی افقی با ورق سیاه، گالوانیزه و استیل در ظرفیت‌های مختلف؛ مشاوره فنی، سفارش ساخت و استعلام قیمت تانکر افقی از گروه صنعتی چکش.

مشاهده محصول
مخزن 30000 لیتری استوانه‌ای ایستادهمخزن هوائی - تانکر هوائی

مخزن 30000 لیتری استوانه‌ای ایستاده

ساخت مخزن 30000 لیتری استوانه‌ای ایستاده از ورق فولاد کربنی با عدسی تحتانی مخروطی؛ مناسب ذخیره آب و سوخت. مشاوره و سفارش.

مشاهده محصول
میکسر استیلمخزن استیل

میکسر استیل

طراحی و ساخت میکسر استیل صنعتی 304 و 316 برای مواد رقیق و غلیظ، با موتور، گیربکس و انواع همزن؛ مشاوره و استعلام قیمت از گروه صنعتی چکش.

مشاهده محصول
مخزن استیل همزن دارمخزن استیل

مخزن استیل همزن دار

طراحی و ساخت مخزن استیل همزن دار 304 و 316 با موتور، گیربکس و انواع پروانه در ظرفیت‌های مختلف؛ مشاوره فنی و استعلام قیمت از گروه صنعتی چکش.

مشاهده محصول
پروسس تانک استیلمخزن استیل

پروسس تانک استیل

طراحی و ساخت پروسس تانک استیل و مخزن سه جداره 304 و 316 با همزن، سیستم گرمایش و سرمایش و ظرفیت سفارشی؛ مشاوره و استعلام قیمت از گروه صنعتی چکش.

مشاهده محصول

نیاز به محصولی سفارشی دارید؟

محصولات ما بر اساس نیاز شما قابل طراحی و تولید هستند. همین حالا با ما تماس بگیرید.